矽铝箔参数怎么用:从工艺范围推算换新节奏

矽铝箔的参数不仅用来对照设备设定,也能用来估算换新节奏和备料量。下面把几项关键数字列出,再说明怎么据此推算。
关键参数
- 作业温度:建议 160~190°C,长时间超过 200°C 会加速矽胶老化;
- 压合压力:不高于 100kg/cm2;
- 单次压合时间:不超过 60 秒;
- 热盘平整度:每月测试,上下热盘密合偏差 0.01mm 以下;
- 更换参考:正常使用约 10,000 次。
如何推算换新周期
用更换参考次数除以该机台每天实际的压合次数,就得到大致的换新天数,再按这个节奏备料。实际温度、压力偏高时,寿命会比估算短,应提早更换。
另外,若每次压合都接近 60 秒,一万次的累计压合时间大约是 167 小时,这也是矽胶承受高温的总负荷。
备料建议
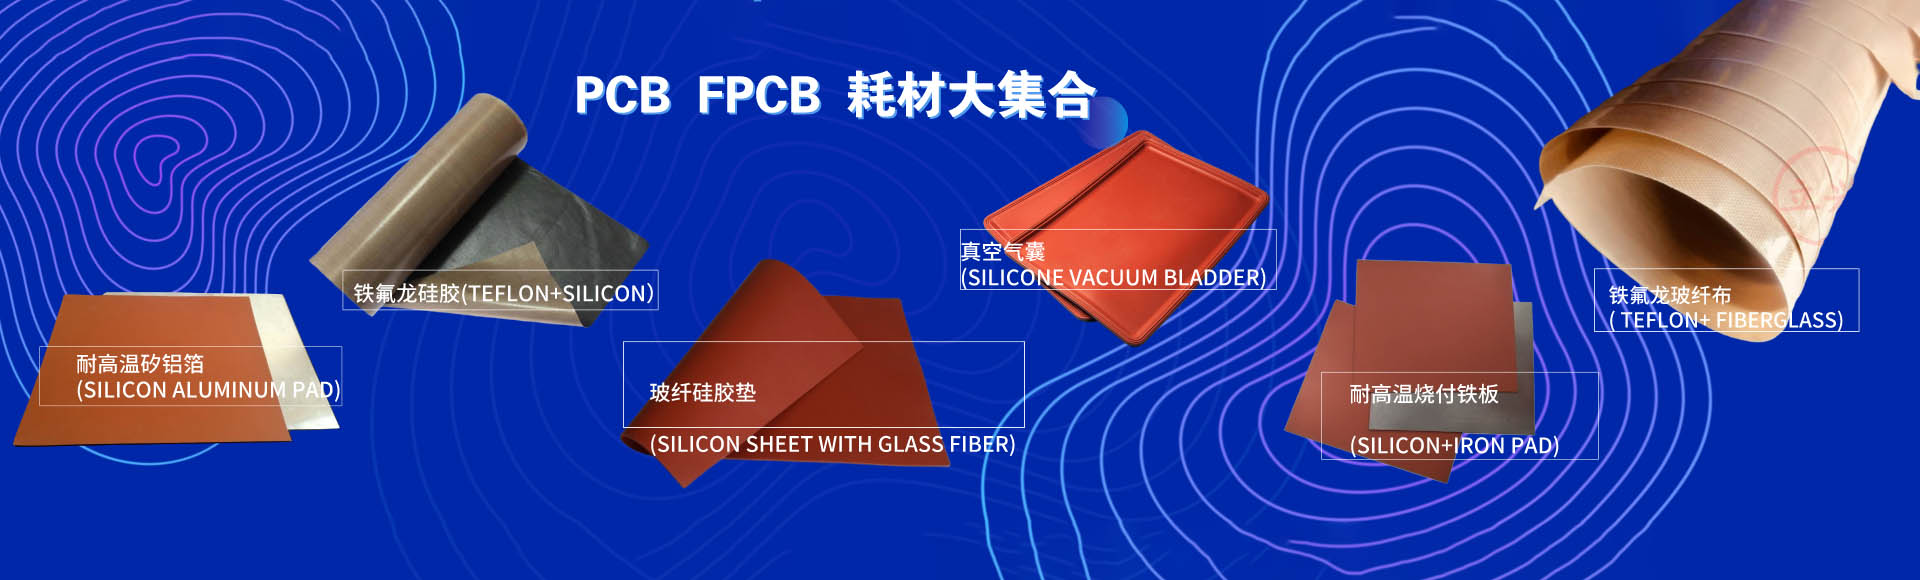
按设备台数和换新周期预留库存,并保留一定余量。规格资料见矽铝箔产品页。