绿硅胶垫的压延成型:三辊压延机的工艺要点
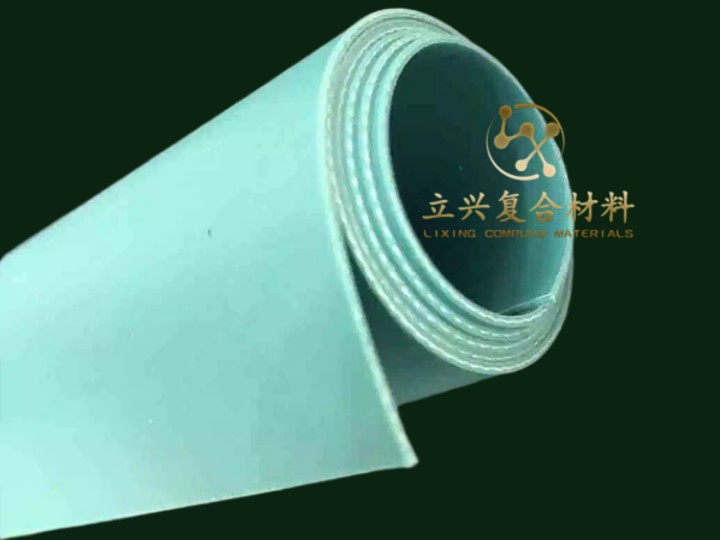
绿硅胶垫的胶片常用立式三辊压延机成型。下面按设定、操作和适用范围三部分说明。
辊温与速度
制胶片时,中辊固定,上辊转速比中辊快,速比约为(1.1~1.4):1,下辊转速与中辊相近。上辊温度约50℃,中辊保持室温,下辊用冷却液降温。压延速度不宜太快,一般为60~300cm/min:先以30~60cm/min的低速调好中辊与下辊的间距,保证厚度,再升到150~300cm/min连续生产。
操作要点
- 衬垫(常用聚酯薄膜)从中、下辊之间通过,两辊之间保持少量积胶,使衬垫与混炼胶紧密结合。
- 压延后将胶片卷起,送入烘箱或硫化罐硫化。收卷用的芯轴应是空心金属管,胶卷厚度不要超过12cm,否则硫化不充分。
- 若只出片,用中辊和上辊即可,辊温为常温。
直接压延硫化胶片
也可以在压延机上直接得到硫化的胶片或薄胶板,此时辊温为:上辊60~90℃,中辊50~80℃,下辊110~120℃。胶料经上、中辊排出气泡、达到所需规格并预热,再由中辊转到下辊作一次硫化,然后卷取。
贴胶与擦胶
三辊压延机用于贴胶、擦胶时,织物代替聚酯薄膜从中、下辊之间通过,但只能单面复胶;如果要双面复胶且长期生产,应采用四辊压延机。
成品规格见绿色硅胶垫产品页。