FPC 压合如何改善面内温差?绿色硅胶垫的均温与缓冲设计
FPC 热压工艺常见的困扰,不一定来自设定温度不足,而是同一片工作区域出现升温快慢不一、局部接触不连续或压力集中。本文从可核实的热扩散模型和界面条件出发,说明如何把“均温”拆成可观察、可验证的工程问题。
从热盘到 FPC:均温先看连续界面
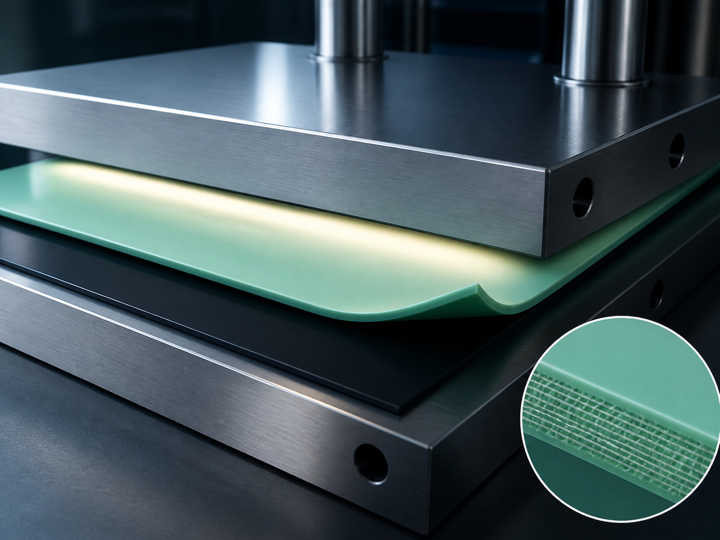
FPC绿色硅胶垫的正式产品页面将其用于电子制造与 FPC 压合,并说明硅胶层可协助热量在表面分布、弹性缓冲可分散热压压力。对工艺工程师而言,这两项作用相互关联:热量需要经过连续接触面传递,而局部翘曲、划痕或不均匀压力都可能改变实际接触状态。
三个直接相关的工程机制
1. 温度梯度驱动热扩散
热量从高温区向低温区传导,温度场会随时间和边界条件演变。均温不是把材料名称当作结论,而是观察热盘、硅胶垫和工件之间的温差是否逐步收敛。
2. 弹性贴合影响有效接触
官方资料指出产品具有弹性与缓冲作用,可协助分散热压压力。若垫片平整贴合,接触面更连续;反之,表面划伤、折痕或异物会改变局部界面条件,因此应把清洁、平整度和压力分布纳入热分析。
3. 复合结构关系到操作状态
产品由硅胶与玻璃纤维构成。官方维护说明要求避免尖锐弯折,以免内部玻纤受损;这提醒现场人员,均温表现不能只看初次升温,也要关注搬运、安装和重复工艺后的外观及平整状态。
工程公式:无内部热源的一维热扩散方程
∂T/∂t = α ∂²T/∂x², α = k/(ρc_p)。T 为温度(K,温差也可用 °C),t 为时间(s),x 为传热方向位置(m),α 为热扩散率(m²/s),k 为热导率(W/(m·K)),ρ 为密度(kg/m³),c_p 为定压比热(J/(kg·K))。依据 Illinois Institute of Technology 的热方程教材,该式适用于材料性质可近似均匀且为常数、传热近似一维、没有内部体积热源,并且初始与边界条件已给定的导热问题。它是工程模型,不是本产品规格或保证值;也不直接包含层间接触热阻、压力相关贴合、复合材料各向异性、对流、辐射或实际压合周期,产品页面也未提供可直接代入的 α、k 或 c_p。
五项核心技术要点
- 正式结构为硅胶加玻璃纤维,图像和文案不延伸为未证实的填料或额外层。
- 官方用途聚焦电子制造与 FPC 热压,均温分析应以实际压合堆叠为边界。
- 硅胶层的表面热量分布与弹性缓冲,是本次角度直接相关的两项公开特性。
- 长度、宽度、厚度、硬度及加工形式可按需求调整,选型仍须对应设备与工件。
- 安装前应确认热盘平整且无划痕,并避免尖锐弯折垫片。
应用与选型:把温差变成可测量项目
在 FPC 快压或批次热压场景,可先测量空载热盘的面内温差,再以实际堆叠、压力和时间条件比较垫片介入后的升温曲线。传感器位置、校准方式、工件尺寸和边缘散热都应固定,才能把材料影响与设备波动分开。
选型时可把工作面积、垫片平整度、厚度和硬度需求、压合压力、搬运方式及更换判据列成检查表。官方页面虽列出可定制的尺寸与加工形式,实际组合仍应通过样件试压和温度测量确认,不应把理论方程当作产品性能承诺。
结论
均温设计的价值,在于把局部过热与压合不一致转化为界面、边界条件和测量方法的共同问题。若正在评估 FPC 热压耗材,可先整理设备热盘、工件堆叠和温度记录,再参考产品公开资料确认材料与加工选项,并用实际设备试验完成判断。
#FPC压合 #绿色硅胶垫 #均温设计 #热扩散 #热压缓冲 #玻璃纤维 #工艺选型
产品资料:FPC绿色硅胶垫