铝箔导热胶带 H-TT-AL 粘接力:初粘、剥离与持粘三项数据让散热片贴得更稳
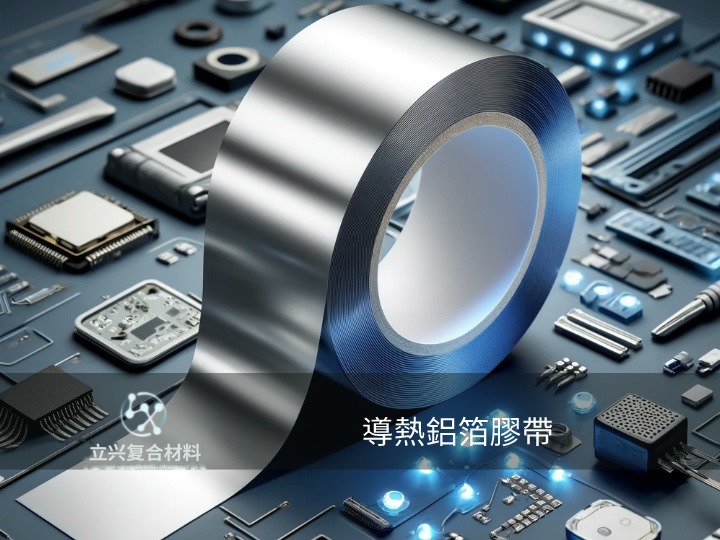
要用 铝箔导热胶带 固定散热片、LED 铝条或面板背面,工程师和采购要判断三件事:贴上去当下抓不抓得住,压实后撕不撕得开,竖直挂着会不会慢慢滑移。H-TT-AL 的参数表各给了一个数字:环形初粘力 0.6 kg/25mm、钢板粘着力 1.5 kg/25mm、持粘保持力 24 小时。先用这三项判断能否承接你的贴合工况,下一步再带着测试条件和实际被贴材料打样确认。
三项粘接数据,各自回答一个贴合问题
贴上去的瞬间就能抓住
环形初粘力 0.6 kg/25mm 测的是胶面轻触被贴物、几乎不加压时的抓力。产线上把胶带对位到 LED 铝条或散热片时,胶带不容易滑走,操作员有时间对齐再压实。
压实之后不容易撕开
钢板粘着力 1.5 kg/25mm 描述贴合压实后从钢板剥开所需的力。它高于初粘数据,说明胶层在加压后与表面接触得更充分。两项的测法不同,数字之间不宜直接相除比较。
竖直挂着也不容易滑移
持粘保持力 24 小时对应胶带在持续剪切载荷下撑住的时间。产品页把电源转换设备与变压器中固定散热片列为应用,这类位置常是侧挂或竖直面,持粘数据比初粘更接近长期状态。持粘试验的载荷与温度产品页没有列出,需要向立兴确认。
0.040 mm 薄胶层,贴合不额外垫高热路径
胶水厚度 0.040 ± 0.003 mm,铝箔面材 0.060 ± 0.003 mm,两者合计就是参数表的总厚度 0.100 ± 0.005 mm;0.055 mm 的透明 PET 离型膜在贴合时撕除。胶层薄,粘接与导热共用同一层,导热系数 0.45 W/(m·K),散热路径上不必再多叠一层固定材料。厚度与导热系数如何取舍,可参考铝箔导热胶带的界面接触与厚度分析。
-30°C 到 150°C 的使用温度
产品页列出使用温度 -30°C 至 150°C,适合需要在低温储运与高温运行之间保持贴合的场合。压敏胶的粘接会随温度变化,贴合位置若长时间接近温度上限,请按实际温度做持粘确认。
用在哪里:从 LED 铝条到电源散热片
- LED 灯条与大功率灯具:把灯条贴在铝型材上,同时固定与导热。
- 笔记本电脑、平板与移动设备:薄型结构内的热管理与贴合。
- 触摸面板与 LCD 模块:产品页列为散热调节与贴合用途。
- 电源转换设备与变压器:固定散热片。
剥离数据为什么要先看角度:薄膜剥离公式
Kendall 于 1975 年发表的薄膜剥离分析(Journal of Physics D: Applied Physics, 8(13), 1449–1452)指出,背材几乎不伸长时,剥离力与粘接断裂能的关系可以写成:
G = (F/b) × (1 − cos θ)
- G:单位面积的粘接断裂能(J/m²)
- F:稳定剥离时的拉力(N)
- b:胶带宽度(m)
- F/b:单位宽度剥离力(N/m)
- θ:剥离臂与被贴面的夹角(度)
以 1.5 kg/25mm 换算,约为 14.7 N/25 mm,也就是约 588 N/m。若这个数字在 180° 测得,代入后 G 约 1,180 J/m²;若在 90° 测得,G 约 590 J/m²,两者相差一倍。产品页没有写剥离角度与速度,这个算例只用来说明比较数据前要先统一条件,不代表 H-TT-AL 的粘接断裂能。
适用条件与限制:公式适用于稳定剥离、背材几乎不伸长的薄胶带。铝箔在剥离时会塑性弯曲并吸收部分能量,胶层表现也会随剥离速度与温度改变,表面油污与停留时间同样影响结果。公式是工程模型,不是产品规格或保证值。
打样前请准备的资料
- 被贴材料与表面处理,例如阳极氧化铝或塑料外壳
- 贴合面积、胶带宽度与是否需要模切
- 贴合位置的工作温度,以及是否承受竖直方向的载荷
- 想对照的剥离角度、剥离速度与持粘载荷
结论
初粘决定对位时抓不抓得住,剥离反映压实后的结合,持粘对应长时间挂载。H-TT-AL 把这三项都列在参数表上,加上 0.040 mm 胶层与 -30°C 至 150°C 使用温度,适合需要边贴合边导热的 LED 与电源散热件。欢迎到 H-TT-AL 铝箔导热胶带产品页 核对完整参数,或发邮件至 yw@zh-lx.com 索取样品与规格咨询。
#铝箔导热胶带 #导热胶带 #散热贴合 #LED散热 #电子散热