FPC 快压选硅铝箔还是烧付钢板?先看缓冲与平整需求
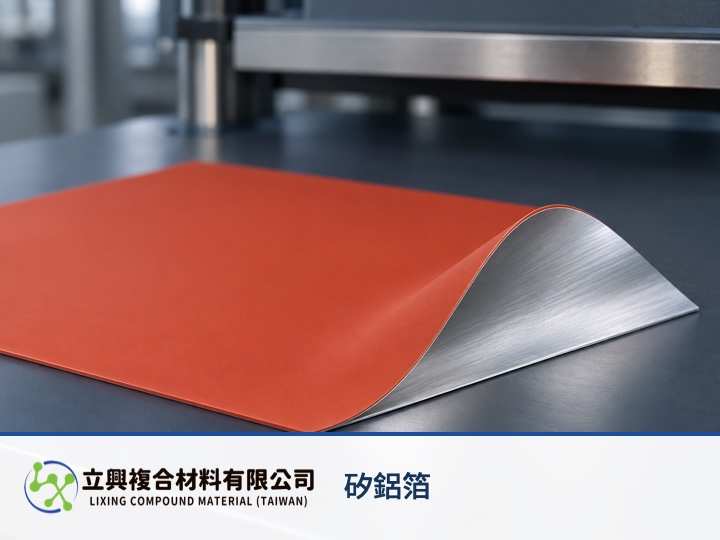
FPC 快压若同时需要填隙缓冲和平整支撑,硅铝箔可把铝箔的挺性与硅胶的弹性放在同一个压合界面。珠海市立兴复合材料有限公司面向精密线路板压合工位提供这类材料,选型应先确认工位需要顺应线路高低差的缓冲材,还是设备固定结构件;本文聚焦前者的判断条件。
铝箔支撑让薄片更容易保持平整
硅铝箔以铝箔作为支撑基材,产品页列出的操作压力为 80 至 150 kgf/cm²。这个结构适合需要薄片平贴热板,同时希望硅胶面保留缓冲能力的 FPC 快压工位;实际压力仍要按压机与叠构确认。
硅胶层承接线路高低差与成型需求
产品页把硅胶层的填隙与成型能力列为主要特点,厚度范围为 0.4 mm 至 0.6 mm,硬度为 55 ± 5 Shore A。这些数值提供打样起点,不能取代 FPC 叠构、铜厚与压合后外观的实际验证。
耐温与寿命要放回工艺条件判断
产品页列出耐温超过 280°C,建议长期操作范围为 160°C 至 250°C;一般操作条件下的典型寿命约 6,000 至 8,000 次,并说明会随参数变化。需要频繁换线的产线,可把更换频率、清洁方式与压合条件一起纳入耗材成本评估。
傅里叶定律说明均温判断的边界
导热可用 傅里叶热传导定律 表示:q'' = -k(dT/dx)。q'' 是热流密度 W/m²,k 是导热系数 W/(m·K),dT/dx 是厚度方向温度梯度 K/m。公式适用于连续介质的导热分析,负号表示热量由高温流向低温;它没有纳入接触热阻、压力分布、瞬态升温与老化,不能当作本产品的实测或保证值。
硅铝箔与烧付钢板的选型分工
- 需要薄片顺应高低差并提供缓冲时,先评估硅铝箔的厚度、硬度与平贴状态。
- 需要设备固定支撑或特定钢板结构时,应按设备规格评估烧付钢板。
- 打样资料至少包含温度、压力、压合时间、FPC 叠构、热板尺寸与可接受更换频率。
FPC 快压工艺需要缓冲与均温时,硅铝箔产品资料提供了可核对的厚度、硬度、温压与寿命范围。采购和工艺工程师可带着实际压机条件咨询样品,先验证平贴、成型与压后外观,再决定是否适合该工位。
#硅铝箔 #FPC快压 #压合材料 #缓冲垫 #工艺选型