烧付铁板减少 FPC 压合空隙:从贴合与缓冲排查气泡
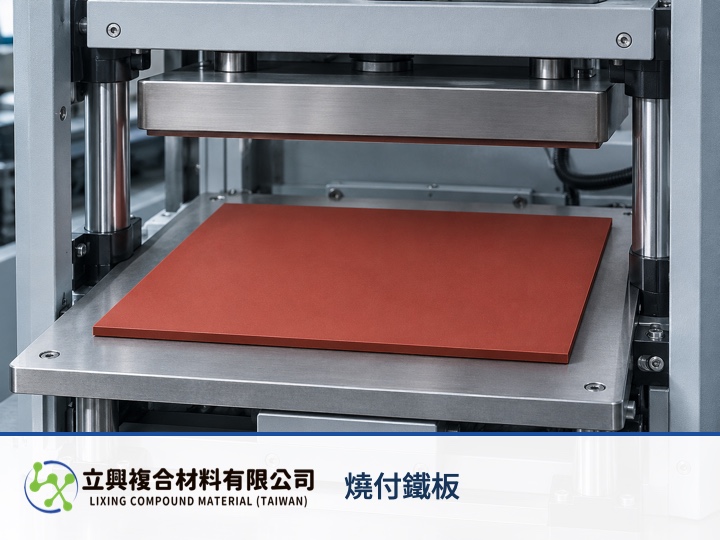
FPC 快压层间出现空隙或气泡时,烧付铁板可用 1.0 mm 钢板保持平整支撑,再由 2.0 mm 硅胶层提供缓冲与填充。PCB/FPC 压合厂的工程师与采购可先核对热盘是否平整、铁板是否完整贴合,再比较压力、温度与排气节拍,缩小缺陷来源。
平整支撑让压力更容易覆盖整个版面
烧付铁板的 1.0 mm 钢板基材提供结构支撑,产品页要求安装面平整无划伤,铁板须贴合下热盘。边缘翘起或表面夹有异物时,局部接触差异仍可能留下排气死角,因此贴合状态应先于提高压力检查。
硅胶缓冲帮助贴合高度差
2.0 mm 高性能硅胶层用于缓冲与填充,总厚度为 3.0 mm。砖红色硅胶面应保持完整、清洁,使用时依产品页建议覆盖玻纤布,避免硅胶出油影响产品质量。这项结构面向 FPC 软板热压制程,仍需结合实际叠构与设备条件确认效果。
80–120 kgf/cm² 是核对区间
产品页列示使用压力为 80–120 kgf/cm²,并兼容 Beyond BAK-80T、BAK-120T、BAK-150T 等快速压合机。压合出现气泡时,工程师应同时核对压力是否均匀、升温与保压节拍是否允许空气排出,以及材料叠层是否平整,不能只用一个压力值判断原因。
用波义耳定律理解残留空气
NASA Glenn 对波义耳定律的说明给出 P1 × V1 = P2 × V2。P1、P2 是封闭气体的绝对压力,V1、V2 是其体积;在近似恒温且气体量固定时,压力升高会使体积缩小。实际热压会升温,并伴随树脂流动、排气和材料黏弹性,因此该模型只用于说明残留空气需要排出,不能推算本产品的气泡率或良率。
稳定耗材状态便于持续排查
产品页列示正常操作下可使用 8,000–10,000 次,耐温为 250°C 以上。次数与耐温资料可作为耗材管理依据,实际更换仍应查看硅胶面损伤、钢板平整度与制程记录。缺陷集中在固定位置时,先检查热盘和烧付铁板接触面,更容易留下可比较的证据。
为快压线准备可核对的样品条件
FPC 软板热压制程评估烧付铁板时,询样可提供压机型号、热盘尺寸、使用压力与温度区间,以及气泡出现的位置。珠海市立兴复合材料有限公司可依正式规格协助确认尺寸与使用边界;本文是选型推理,不替代设备与叠构的实际验证。