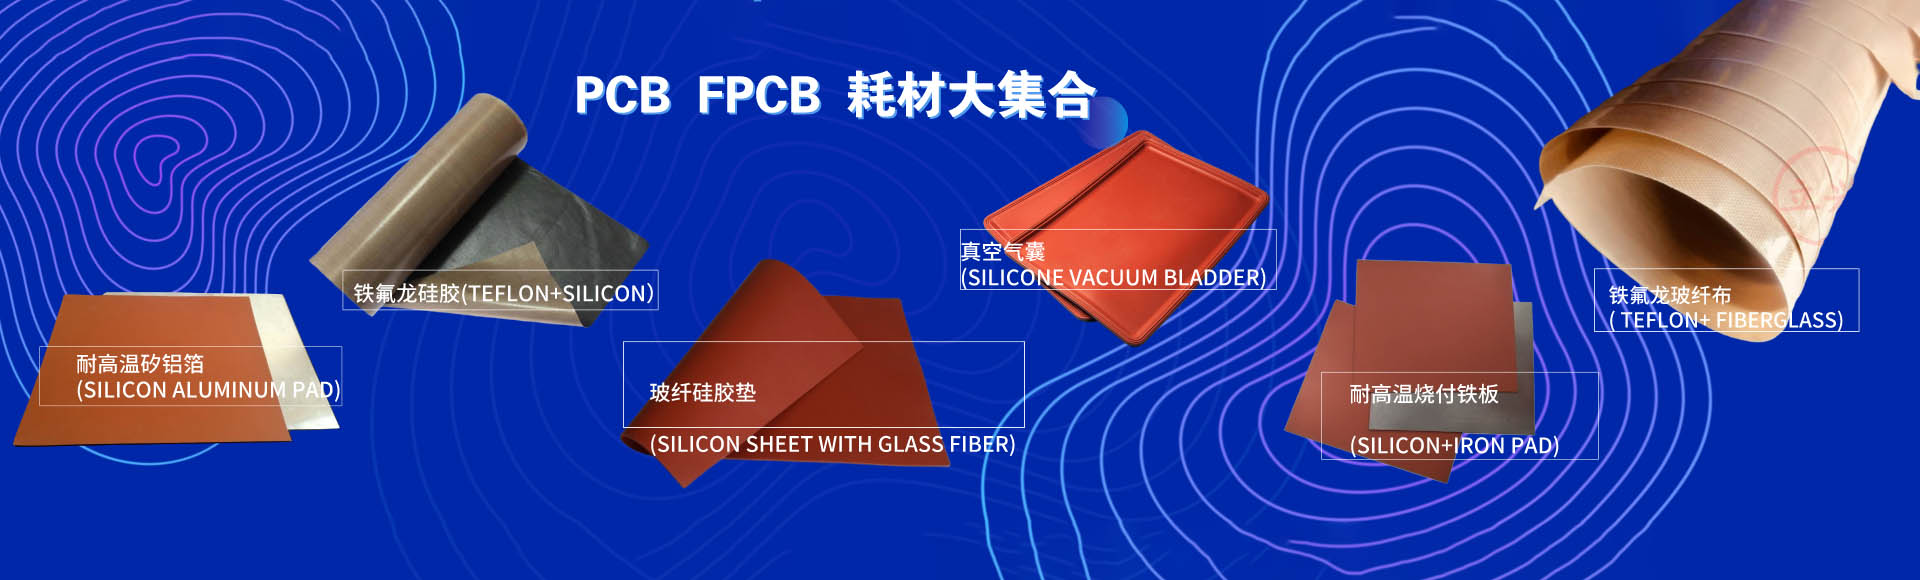
压合辅材真空压机参数:烧付铁板与矽铝箔

使用烧付铁板和矽铝箔作为压合辅材时,要按所压补强材料的类型设定真空压机的温度、预压、压力与成型时间。下面分两种机型列出常用参数。

单机开口真空机
| 辅材类型 | 温度(℃) | 预压(s) | 压力(kg/cm2) | 成型(s) | 备注 |
|---|---|---|---|---|---|
| FR4补强 | 185±5℃ | 20±10 秒 | 150-200 | 16±5 秒 | 补强朝下 |
| AD胶钢片补强 | 195±5℃ | 20±10 秒 | 120-180 | 16±5 秒 | 大钢片朝下 |
| 热固导电胶钢片 | 195±5℃ | 20±10 秒 | 150-200 | 16±5 秒 | 大钢片朝下 |
| 指纹板导电钢片 | 195±5℃ | 20±10 秒 | 300 | 16±5 秒 | 大钢片朝下 |
比昂真空压机
| 辅材类型 | 温度(℃) | 预压(s) | 预压压力 | 成型压力 | 成型(s) | 备注 |
|---|---|---|---|---|---|---|
| FR4补强 | 180±5℃ | 10-20 秒 | 80-90 | 150-200 | 20±2 秒 | 补强朝下 |
| AD胶钢片补强 | 180±5℃ | 10-20 秒 | 80-90 | 120-180 | 20±2 秒 | 大钢片朝下 |
| 热固导电胶钢片 | 180±5℃ | 10-20 秒 | 80-90 | 150-200 | 20±2 秒 | 大钢片朝下 |
| 指纹板导电钢片 | 180±5℃ | 10-20 秒 | 80-90 | 300 | 20±2 秒 | 大钢片朝下 |
| 纯胶侧钢片 | 180±5℃ | 10-20 秒 | 80-90 | 80 | 3 秒 | 大钢片朝下 |
| 导电胶侧边钢片(钢片厚度大于0.3 mm) | 180±5℃ | 20 秒 | — | 300 | 5±2 秒 | 侧钢片朝上 |

使用提示
- 表中压力单位为 kg/cm2,各机台实际读数可能不同,应以试压结果微调。
- 备注栏的朝向是指压合时钢片或补强所放的方向,不要放反。
- 试做时先用表中数值,再按成品状况逐步调整。